Thermodenlöten / Bügellöten

Prozesssicheres Thermoden-/Bügellöten
Das EUTECT Thermodenlöten bzw. Bügellöten hat als weltweit einziges System einen definierbaren, µ-genauen Einsinkweg.

Nutzen

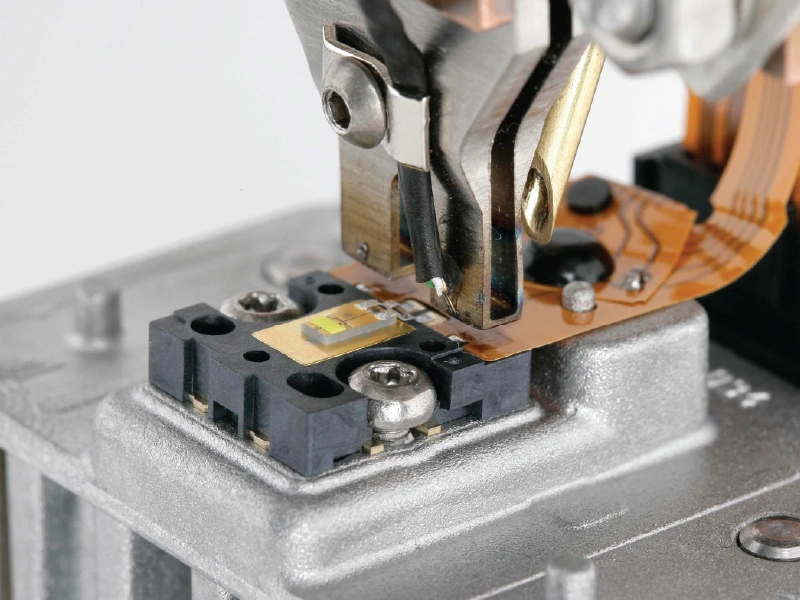
Der Thermodenlötprozess ermöglicht Ihnen die Verarbeitung von Flexfolien, Kabellitzen und Flachbandkabeln sowie spezifischen SMD-Bauteilen. Im Lötprozess erreichen Sie eine hohe Ergebnisqualität sowie Reproduzierbarkeit.

Performance

Kraft, Nachsetzweg und Temperatur werden über eine HMI-Steuereinheit geregelt, visualisiert und erfasst. Damit erhält Ihre Gesamt-Prozessperformance die bestmögliche Verfügbarkeit und Traceablitiy.

Modularität

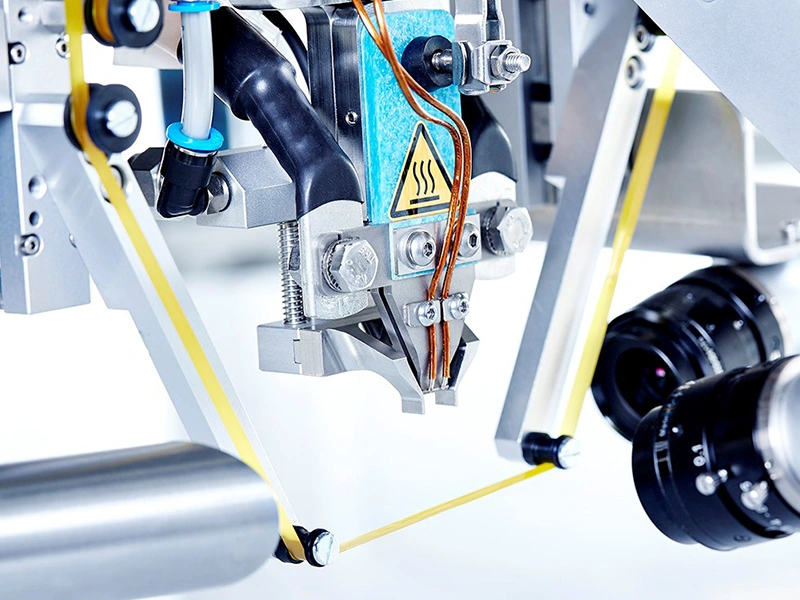
Sie können das modulare Thermodenlötsystem in Stand-Alone- oder Inline-Prozesse integrieren. Die applikationsspezifischen Thermodengeometrien werden durch automatische Kaptonzuführungen geschützt und halten Ihren Prozess stabil.

Vorteile des Thermodenlötens

Ein großer Vorteil dieses Lötverfahrens sind die hohe Prozessstabilität und exakte Wiederholbarkeit, wie sie z.B. beim Löten von Flachbandkabeln notwendig sind. Anhand der präzisen Steuerung von Temperatur, Einsinkweg und Anpressdruck ist es möglich, Lötverbindungen in gleichbleibender Qualität herzustellen und Ausschuss zu reduzieren. Dank der modularen Bauweise kann dieser Lötprozess flexibel an verschiedene Produktionsanforderungen angepasst und entweder als Stand-Alone-Lösung oder in automatisierte Produktionslinien integriert werden.

Produkt-Highlights

  • Hohe Energieeffizienz
  • Temperatur-Kraft-Weg-Regelung
  • µ-genauer Einsinkweg
  • Frei definierbarer Energieeintrag
  • Redundante Temperaturmessung
  • 100% Traceability
  • Taktzeitoptimierung von bis zu 70%
  • Geringe Rüstzeiten
  • Minimaler Lotverbrauch
  • Geringer Wartungsaufwand
  • Spezifische Thermodengeometrien
  • Thermodenzuführung durch intelligente Linearachsen
  • Anpresskraft wird in Schritten von 0,5 N angezeigt
  • Integriertes Kaptonbandmodul
  • Schneller Wärmeeintrag
  • Schnelle, integrierte Thermodenkühlung
  • Vor- und nacheilender Niederhalter
  • Maximale Standzeiten
  • Minimale Stellfläche
  • Sofortige Anlagen- und Prozessverfügbarkeit

Grundlagen des Thermoden- und Bügellötens

Das Thermoden-  und Bügellöten basiert auf dem Prinzip der Wärmeeinleitung anhand einer Heizspitze (Thermode), die punktgenau auf die zu lötenden Materialien aufgesetzt wird. Durch den direkten Kontakt zwischen der Heizspitze und dem Lötmaterial lässt sich die erforderliche Wärme zuführen, um das Lot zum Schmelzen zu bringen. Der Unterschied zu anderen Lötverfahren liegt vor allem in der Möglichkeit, nur spezifische Bereiche zu erhitzen. Dies ist besonders wichtig, wenn benachbarte Komponenten oder Bereiche von der Erwärmung unberührt bleiben sollen.
Umwelt- und Kostenvorteile

Neben den technischen Vorteilen bietet das Thermoden- und Bügellöten auch ökologische und wirtschaftliche Vorteile. Der präzise Einsatz von Wärme und Lot minimiert den Materialverbrauch und sorgt für eine hohe Energieeffizienz. Zudem sind die Rüstzeiten für die Umstellung auf unterschiedliche Bauteile und Lötaufgaben äußerst kurz, wodurch sich die Flexibilität der Produktion erhöht und die Kosten reduziert werden.

Da die Anlagen von EUTECT modular aufgebaut sind, lassen sie sich unkompliziert in bestehende Produktionssysteme integrieren und an neue Anforderungen anpassen.

Präzise Steuerung und Prozess­überwachung

Ein entscheidendes Merkmal des EUTECT Thermoden- und Bügellötens ist die Möglichkeit, den gesamten Prozess genau zu überwachen und zu steuern. EUTECT-Systeme bieten umfassende Regelmöglichkeiten über Temperatur, Anpressdruck und Einsinkweg der Lötwerkzeuge. Da der gesamte Lötprozess somit unter perfekten Bedingungen abläuft, entstehen mechanisch stabile sowie elektrisch zuverlässige Verbindungen.

Darüber hinaus lassen sich alle relevanten Prozessparameter in Echtzeit erfassen und dokumentieren. Dies ist besonders dann von Bedeutung, wenn eine lückenlose Rückverfolgbarkeit der Herstellungsschritte gefordert ist. Etwa in der Automobil- oder Medizintechnik. Durch diese umfassende Prozess­überwachung können Fehlerquellen schnell erkannt und behoben werden, wodurch sich die Produktionssicherheit weiter erhöht.

Produktvideo

FAQs

Thermodenlöten ist ein selektives Lötverfahren, bei dem die benötigte Wärme über ein beheiztes Werkzeug, die sogenannte Thermode, direkt auf die Lötstelle übertragen wird. Dabei werden die zu verbindenden Komponenten definiert zusammengeführt und lokal erwärmt, bis das Lot aufschmilzt. Durch die gezielte Steuerung von Temperatur, Kraft und Weg lassen sich reproduzierbare Lötverbindungen herstellen.

Bügellöten ist eine Bezeichnung für das Thermodenlöten. Dabei wird eine beheizte Thermode auf die zu verbindenden Komponenten aufgesetzt und die Wärme durch direkten Kontakt übertragen. Das Verfahren eignet sich insbesondere für Lötaufgaben, bei denen mehrere Kontaktstellen gleichzeitig oder definierte Flächen reproduzierbar verlötet werden sollen.

Thermodenlöten eignet sich insbesondere für das Verlöten von Flexfolien, Flachbandkabeln, Kabellitzen und bestimmten SMD-Bauteilen. Typische Einsatzbereiche finden sich überall dort, wo eine präzise lokale Wärmeeinbringung, definierte Anpresskräfte und eine hohe Wiederholgenauigkeit erforderlich sind.

Zu den wesentlichen Vorteilen des Thermodenlötens gehören die hohe Prozessstabilität und Reproduzierbarkeit sowie die präzise Kontrolle des Lötprozesses. Temperatur, Kraft und Weg können überwacht und dokumentiert werden. Dadurch lässt sich eine gleichbleibende Qualität der Lötverbindungen erreichen und gleichzeitig das Risiko von Ausschuss reduzieren.

Zu den wichtigsten Prozessparametern des Thermodenlötens zählen Temperatur, Anpresskraft, Einsink- bzw. Nachsetzweg und Prozesszeit. Das Zusammenspiel dieser Parameter beeinflusst den Wärmeeintrag, das Aufschmelzen des Lots sowie die mechanische und elektrische Qualität der Lötverbindung. Bei EUTECT werden diese Parameter geregelt, visualisiert und erfasst.

Der Einsink- bzw. Nachsetzweg beschreibt die Bewegung der Thermode während des Lötprozesses. Durch einen präzise definierten Weg kann kontrolliert werden, wie die zu verbindenden Materialien während des Aufschmelzens des Lots zusammengeführt werden. Das EUTECT Thermodenlötsystem ermöglicht hierfür einen µ-genau definierbaren Einsinkweg.

Die Prozessqualität beim Thermodenlöten kann durch die kontinuierliche Erfassung relevanter Parameter wie Temperatur, Kraft und Weg überwacht werden. Abweichungen vom definierten Prozessfenster können dadurch erkannt und Prozessdaten dokumentiert werden. Dies unterstützt eine reproduzierbare Fertigung und die Rückverfolgbarkeit der Lötprozesse.

Ja. Bei entsprechend ausgestatteten EUTECT-Systemen können die relevanten Prozessparameter beim Thermodenlöten erfasst und dokumentiert werden. Dadurch lässt sich der Lötprozess einer Baugruppe beziehungsweise einer Lötverbindung nachvollziehen. Dies ist insbesondere für Anwendungen mit hohen Qualitäts- und Dokumentationsanforderungen relevant.

Thermodenlöten ermöglicht einen lokal begrenzten und kontrollierten Wärmeeintrag. Dadurch können Bereiche außerhalb der eigentlichen Lötstelle thermisch geschont werden. Ob das Verfahren für ein bestimmtes empfindliches Bauteil geeignet ist, hängt jedoch von dessen Material, Geometrie, Temperaturbeständigkeit und der konkreten Lötaufgabe ab.

Kaptonband kann als Schutz- und Trennschicht zwischen Thermode und Bauteil eingesetzt werden. Es unterstützt einen stabilen Prozess und schützt applikationsspezifische Thermodengeometrien. EUTECT kann hierfür eine automatische Kaptonzuführung in das Thermodenlötmodul integrieren.

Die Geometrie der Thermode wird auf die jeweilige Lötaufgabe und Bauteilgeometrie abgestimmt. Bei unterschiedlichen Produkten können deshalb unterschiedliche Thermodengeometrien erforderlich sein. Die applikationsspezifische Auslegung ermöglicht einen gezielten und reproduzierbaren Wärmeeintrag.

Beim Thermodenlöten übernimmt die Thermode sowohl den mechanischen Kontakt als auch den Wärmeeintrag. Beim EUTECT Laser Knife werden die zu verlötenden Komponenten über einen kraft- und wegüberwachten Niederhalter definiert zusammengeführt, während die Wärme berührungslos über einen Laser eingebracht wird. Dadurch können je nach Anwendung deutlich kürzere Prozesszeiten erreicht werden.

Ja. Thermodenlötmodule lassen sich in automatisierte Fertigungskonzepte integrieren. EUTECT kann den Prozess sowohl als Stand-Alone-Lösung als auch innerhalb einer automatisierten Inline-Anlage umsetzen. Dadurch kann das Thermodenlöten mit weiteren Prozess-, Handling- und Prüfschritten kombiniert werden.

Grundsätzlich ja. Durch einen modularen Anlagenaufbau können Thermodenlötmodule an unterschiedliche Automations- und Produktionskonzepte angepasst werden. Die konkrete Integration richtet sich nach Bauteilhandling, Taktzeit, verfügbarem Bauraum, Schnittstellen sowie vor- und nachgelagerten Fertigungsschritten.

Eine wesentliche Voraussetzung ist ein stabiles Prozessfenster. Durch die geregelte und überwachte Kombination aus Temperatur, Kraft und Weg können Abweichungen reduziert und Lötprozesse reproduzierbar ausgeführt werden. Zusätzlich ermöglichen die erfassten Prozessdaten eine gezielte Analyse und Optimierung des Fertigungsprozesses.

Thermodenlöten eignet sich insbesondere für industrielle Anwendungen mit hohen Anforderungen an Präzision, Reproduzierbarkeit und Prozessdokumentation. Dazu können beispielsweise Anwendungen aus der Automobiltechnik, Medizintechnik, Industrieelektronik und weiteren Bereichen der anspruchsvollen Elektronikfertigung gehören.

Die Eignung für das  Thermodenlöten hängt unter anderem von Materialien, Bauteilgeometrie, Lötstellen, Zugänglichkeit, Temperaturgrenzen, benötigter Anpresskraft, Qualitätsanforderungen und gewünschter Taktzeit ab. Eine Evaluierung bei EUTECT mit realen Bauteilen kann dazu dienen, den geeigneten Lötprozess und die erforderlichen Prozessparameter für die jeweilige Anwendung zu bestimmen.

Kontakt

Inhaltsverzeichnis