Miniwellenlöten

Taktzeitoptimiertes Miniwellenlöten
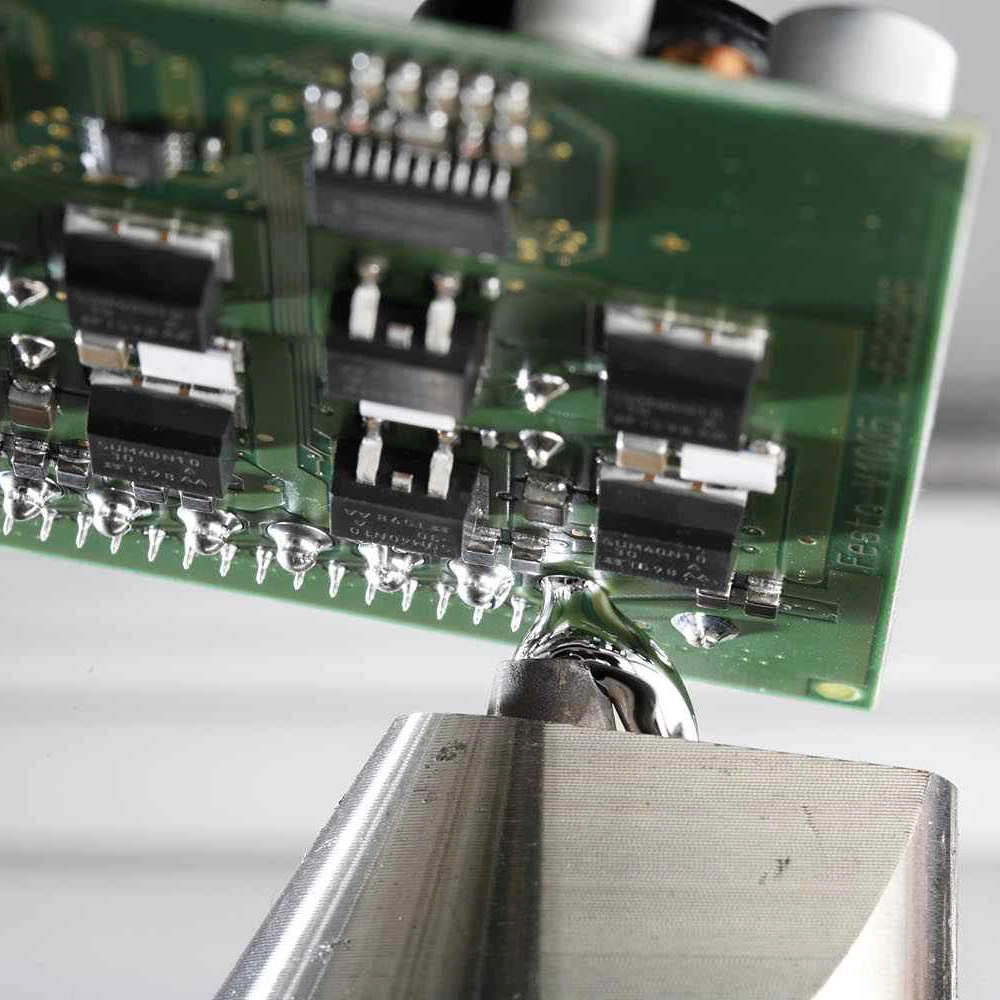
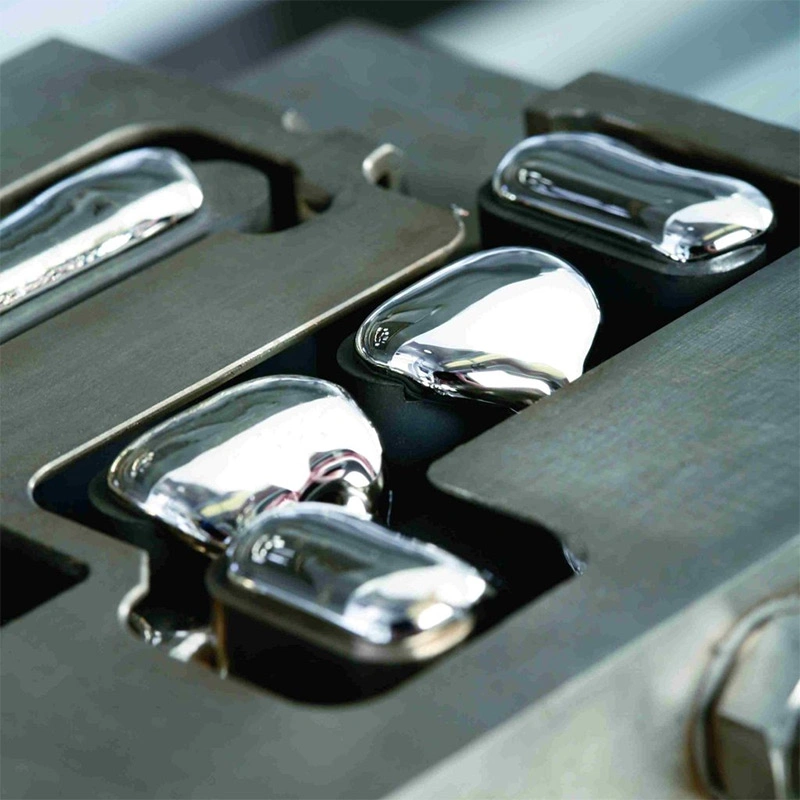
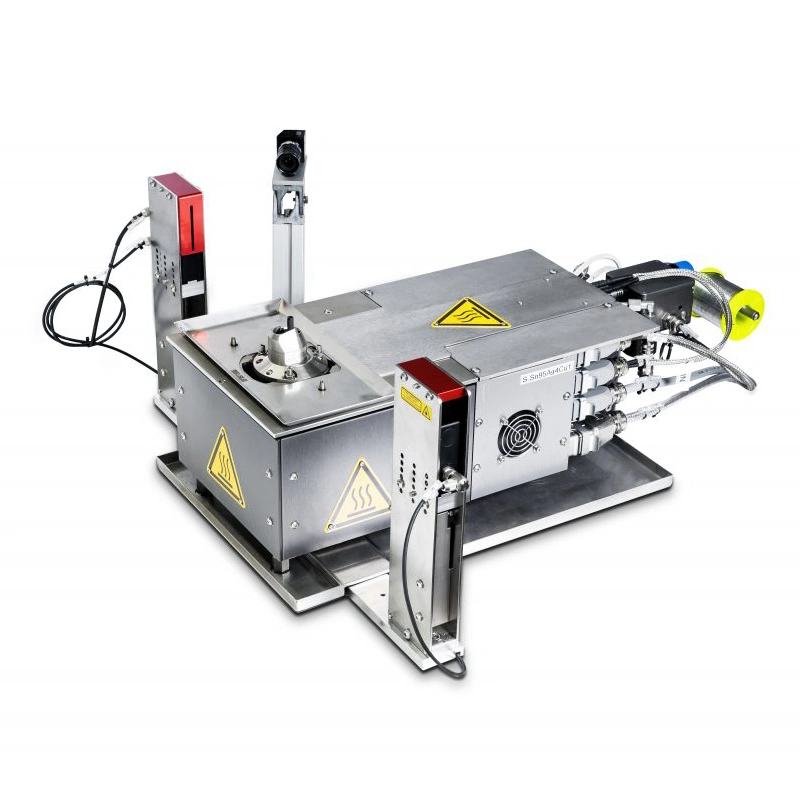
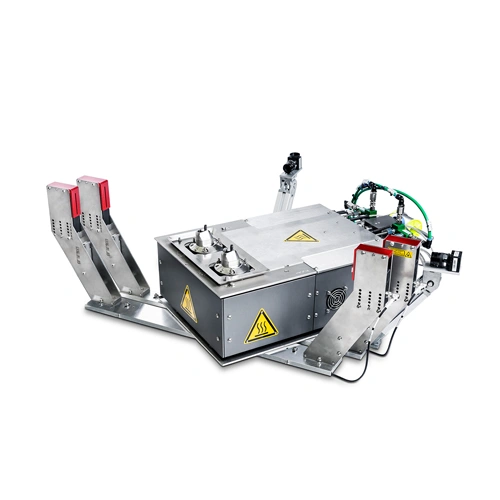
Das EUTECT Miniwellenlöten zeichnet sich durch die einseitig ablaufende, nicht benetzbare Düsentechnologie in Kombination mit der horizontal eingebauten, induktiven Pumpentechnologie aus. Das Zusammenspiel von kundenspezifischen Düsen-, Masken- und Werkstückträgern bringt den stabilsten und effizientesten Lötprozess.

Nutzen

Das selektive Wellenlöten garantiert mit der Schutzgasatmosphäre einen frei von Oxiden und Rückständen geführten Lötprozess. Durch die kontinuierlich gepumpte Lötwelle wird der Wärmeübergang von der Lotschmelze homogen umlaufend auf die Lötstellengeometrie übertragen. Dabei reinigt die fließende Lötwelle die Lötstelle von überschüssigen Flussmittelresten, Oxiden und Verschmutzungen.

Performance

Die Lötstelle wird durch die kapillare Füllgrad-Lotsättigung physikalisch selbst einstellend ausgeprägt. Dabei wird die optimale Lotgeometrie auf Pad-Pinform, Pin-Lochlage und thermische Massenverteilungen im Leiterplattenaufbau prozesssicher abgebildet. Sehr gute Lotdurchstiege beim Wellenlöten, Menisken und intermetallische Phasenausprägungen runden die Gesamtperformance reproduzierbar ab.

Modularität

Die modularen Lottankgrößen bilden mit dem elektromagnetisch arbeitenden Lotpumpensystem und den schnell wechselbaren Lötdüsen das Prozess-Basismodul. Die redundante Temperaturregelung, das konstante Lotbadniveau, die optionale Lotwellenhöhenregelung und die kontinuierliche Lotdrahtnachführung garantieren maximale Anlagenautonomie.

Produkt-Highlights

  • Höchste Lötstellenqualität
  • 100% Traceability
  • Minimaler Ausschuss
  • Minimaler Lotverbrauch
  • Minimaler Serviceaufwand
  • Maximale Servicezugänglichkeit
  • Maximale Anlagenautonomie
  • Hohe Prozesssicherheit
  • Minimale Stellfläche
  • Höchste Verbindungsqualität
  • Maximale Standzeiten
  • Stickstoffumgebung
  • Reproduzierbarer Lotfluss
  • Gleichbleibende Prozessstabilität
  • Horizontal eingebaute Induktionspumpe
  • Individuelle Lötdüsengeometrie
  • Individuelle Druckmaskentechnologie
  • Wartungsreduzierende Oberflächenbeschichtungen

Produktvideo

FAQs

Beim klassischen Wellenlöten wird ein größerer Bereich der Leiterplatte gleichzeitig über eine Lotwelle geführt. Beim Miniwellenlöten erfolgt die Lötung dagegen selektiv und lokal. Dadurch können einzelne Pins, Pin-Gruppen oder definierte Bereiche gelötet werden, ohne benachbarte Bauteile unnötig thermisch zu belasten oder mit Lot in Kontakt zu bringen.
Selektivlöten ist der übergeordnete Begriff für Lötverfahren, bei denen gezielt einzelne Lötstellen oder Baugruppenbereiche bearbeitet werden. Das Miniwellenlöten ist eine Form des selektiven Lötens. Dabei erfolgt der Wärme- und Lotübertrag über eine lokal begrenzte, kontinuierlich geförderte Lotwelle.

Miniwellenlöten eignet sich insbesondere für Leiterplatten mit THT-Komponenten, Mischbestückungen aus THT- und SMT-Bauteilen sowie für Baugruppen mit komplexen Geometrien oder hohen Anforderungen an die Prozesssicherheit. Durch individuell angepasste Lötdüsen können auch schwer zugängliche oder eng beieinanderliegende Lötstellen gezielt bearbeitet werden.

Zu den wesentlichen Vorteilen gehören eine hohe und reproduzierbare Lötstellenqualität, ein kontrollierter Lotfluss, geringer Lotverbrauch und eine hohe Prozesssicherheit. Gleichzeitig können die thermische Belastung der Baugruppe und der Kontakt des Lots mit nicht zu lötenden Bereichen reduziert werden. Das Verfahren lässt sich zudem gut automatisieren und in unterschiedliche Fertigungskonzepte integrieren.

Eine Stickstoff- beziehungsweise Schutzgasatmosphäre reduziert die Oxidation während des Lötprozesses. Dadurch können stabile Prozessbedingungen und eine hohe Benetzungsqualität unterstützt werden. Bei EUTECT wird der Lötprozess in einer Schutzgasatmosphäre geführt, um Oxide und Rückstände während des selektiven Lötens zu minimieren.

Die Geometrie der Lötdüse beeinflusst wesentlich, wie das flüssige Lot an die Lötstelle geführt wird. Sie muss deshalb auf Bauteilgeometrie, Pinanordnung, Leiterplattendesign und den jeweiligen Prozess abgestimmt werden. EUTECT setzt individuell ausgelegte Lötdüsengeometrien ein, um einen reproduzierbaren Lotfluss und eine gezielte Wärmeübertragung zu ermöglichen.

Die Induktionspumpe sorgt für die kontinuierliche Förderung des flüssigen Lots zur Lötdüse. Bei der EUTECT-Technologie arbeitet das Pumpensystem elektromagnetisch und kommt ohne mechanisch bewegte Pumpenteile im Lot aus. Dies unterstützt einen reproduzierbaren Lotfluss sowie einen wartungsarmen und stabilen Lötprozess.

Eine reproduzierbare Lötstellenqualität entsteht durch das kontrollierte Zusammenspiel von Lottemperatur, Lotwellenhöhe, Düsen– und Maskengeometrie, Prozesszeit, Schutzgasatmosphäre und der Positionierung der Baugruppe. Bei EUTECT unterstützen unter anderem eine redundante Temperaturregelung, ein konstantes Lotbadniveau sowie optional eine Lotwellenhöhenregelung die Prozessstabilität.

Mit entsprechend ausgelegten Lötdüsen können einzelne Lötpunkte ebenso wie mehrere Pins oder definierte Lötbereiche bearbeitet werden. Die Düsengeometrie wird dafür an die jeweilige Anwendung angepasst. Dadurch lässt sich das Miniwellenlöten sowohl für punktuelle Lötaufgaben als auch für komplexere THT-Verbindungen einsetzen.

Durch die kontrollierte Wärmeübertragung und den kontinuierlichen Kontakt mit der Lotwelle kann ein reproduzierbarer Lotdurchstieg unterstützt werden. Entscheidend sind dabei unter anderem Pin- und Lochgeometrie, thermische Masse, Leiterplattenaufbau, Flussmittel sowie die gewählten Prozessparameter.

Ja. Miniwellenlöten eignet sich für automatisierte Elektronikfertigungen und kann in unterschiedliche Maschinen- und Automationskonzepte integriert werden. Abhängig von Baugruppe, Stückzahl und Taktzeitanforderung können Bewegungsabläufe, Werkstückhandling und Prozess­überwachung auf die jeweilige Fertigungsaufgabe abgestimmt werden.

Die Taktzeit hängt unter anderem von der Anzahl und Anordnung der Lötstellen, der Düsenform, der erforderlichen Wärmeeinbringung, den Bewegungsabläufen und dem Automationskonzept ab. Durch eine anwendungsspezifische Auslegung von Lötdüse, Werkstückträger, Prozessparametern und Kinematik kann der Lötprozess gezielt auf kurze und reproduzierbare Taktzeiten ausgelegt werden.

Wichtige Faktoren sind die Geometrie der Lötstellen, Pin- und Lochdurchmesser, Leiterplattenaufbau, thermische Massen, Bauteilabstände, verwendete Lotlegierung und Flussmittel sowie die geforderte Taktzeit. Zusätzlich müssen Lötdüse, Werkstückträger, Maskierung, Temperaturführung und Automationskonzept aufeinander abgestimmt werden.

In automatisierten Lötanlagen können relevante Prozessparameter überwacht, dokumentiert und einem Produkt beziehungsweise einer Baugruppe zugeordnet werden. Dadurch lassen sich Prozessabläufe nachvollziehen und Anforderungen an Traceability und Qualitätssicherung unterstützen.

Kontakt

Inhaltsverzeichnis